Artykuł sponsorowany
Po zmianie noży i czyszczeniu — jak wrócić do stałego wymiaru w czterostronnej strugarce
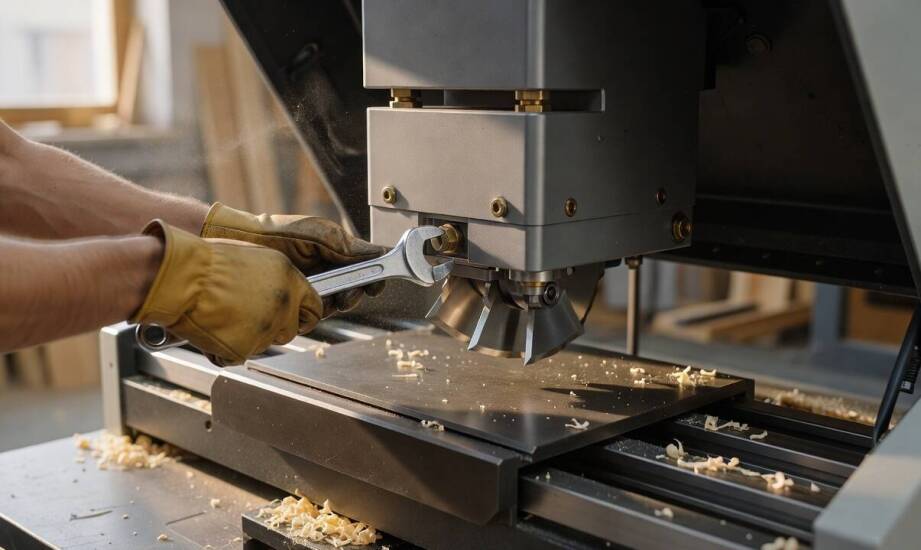
Zmiana noży skrawających oraz gruntowne czyszczenie maszyny to krytyczny moment dla zachowania precyzji w zakładzie drzewnym. Operator często obserwuje wówczas, że wymiary obrabianych elementów zaczynają odbiegać od założonych wartości, a powierzchnia nagle traci oczekiwaną gładkość. Zjawisko to występuje nawet po pozornie prawidłowo przeprowadzonym serwisie głowic i starannym dokręceniu wszystkich elementów mocujących. Sytuacja wymaga wdrożenia systematycznej diagnostyki zamiast wprowadzania doraźnych poprawek na pokrętłach regulacyjnych. Utrata kalibracji po ingerencji w układ tnący przekłada się bezpośrednio na problemy na kolejnych etapach produkcji, dlatego szybki powrót do stabilnego wymiaru stanowi priorytet przy ponownym uruchamianiu profilarki.
Jak ustalić punkt odniesienia i zdiagnozować odchyłki
Ustawienie wiarygodnego punktu odniesienia rozpoczyna się od przygotowania stałego elementu testowego o znanych, idealnych wymiarach. Przepuszczenie tego wzorca przez maszynę po każdej zmianie ostrzy pozwala błyskawicznie zweryfikować stan ustawień osi. Pomiar grubości i szerokości deski testowej z obu jej stron oraz na środku dostarcza operatorowi twardych danych o tym, czy układ nadal utrzymuje założoną bazę geometryczną. Nowoczesne strugarki czterostronne posiadają cyfrowe wskaźniki pozycji wrzecion, które znacznie skracają czas potrzebny na powrót do wcześniejszych parametrów operacyjnych. W przypadku braku elektroniki kluczowe pozostaje manualne sprawdzenie docisków przed wpuszczeniem właściwej partii materiału.
Rozpoznanie konkretnych objawów ułatwia odróżnienie problemów z samymi nożami od utraty osiowości całej maszyny. Stałe, równomierne odchylenie grubości na całej długości materiału wskazuje na konieczność pionowej korekty wrzecion. Zupełnie innym przypadkiem jest efekt snipe, czyli różnica grubości powstająca wyłącznie na samych końcach obrabianego elementu. Zjawisko to najczęściej wynika z luzów w łożyskach rolek dociskowych lub nierównomiernego nacisku sprężyn w układzie posuwu. Wyszczerbienia drewna oraz widoczna falistość powierzchni świadczą z kolei o nierównomiernym skrawaniu. Taki specyficzny ślad zostawiają uszkodzone ostrza lub noże osadzone na różnych wysokościach względem korpusu głowicy, co psuje wykończenie bez jednoczesnej utraty wymiarów nośnych ramy.
Codzienna rutyna obsługi i ocena zużycia mechaniki
Oczyszczenie wrzecion z wiórów to dopiero początkowy etap utrzymania stabilności wymiarowej obrabianej tarcicy. Prawidłowa procedura wymaga usunięcia stwardniałego pyłu drzewnego oraz nagromadzonej żywicy z kanałów blatu roboczego, a także weryfikacji poziomu oleju w centralnym układzie smarowania. Regularne dawkowanie środka smarnego na rolki prowadzące ogranicza powstawanie luzów bocznych, które bezpośrednio wpływają na rozjeżdżanie się parametrów pracy maszyny podczas przepuszczania cięższych elementów. Kontrola układu tnącego przed każdą zmianą polega na wizualnej ocenie równości krawędzi oraz sprawdzeniu, czy ułożenie noży gwarantuje równomierne zbieranie naddatku na całym obwodzie wrzeciona.
Konstrukcja profilarki, oparta najczęściej na żeliwnym odlewie i zespole wrzecion, determinuje częstotliwość koniecznych interwencji technicznych. Sztywna rama oraz precyzyjne prowadnice liniowe tłumią drgania skrętne w trakcie obróbki twardych gatunków drewna. Praktyka techniczna w przedsiębiorstwie INTERPART Aleksander Tybora potwierdza, że maszyny wyposażone w cztery lub pięć wrzecion wymagają po zmianie noży bardzo ostrożnej synchronizacji. Współdziałanie głowic dolnych, górnych oraz bocznych sprawia, że błąd na jednym wrzecionie rzutuje na ułożenie materiału względem kolejnych punktów obróbki.
Podejmowanie decyzji o korekcie ustawień zależy ściśle od powtarzalności zjawiska gubienia bazy. Delikatna regulacja ma sens, gdy odchylenie wymiaru pojawia się incydentalnie i ustępuje natychmiast po ponownym osadzeniu noży przy użyciu precyzyjnego przyrządu magnetycznego. Ciągła konieczność wprowadzania poprawek w trakcie jednej zmiany produkcyjnej to jednak sygnał ostrzegawczy. Powtarzająca się utrata kalibracji świadczy o fizycznym zużyciu prowadnic lub wyrobionych łożyskach wrzecion. Taka sytuacja wymaga wykonania głębokiego serwisu mechanicznego, a ignorowanie objawów prowadzi do trwałego uszkodzenia głowic tnących.
Stabilność kalibru jako podstawa łańcucha produkcji
Utrzymanie stałego przekroju materiału po ingerencji w układ tnący wykracza poza kwestię samej estetyki wykończenia powierzchni. Drewno opuszczające profilarkę trafia bezpośrednio na kolejne specjalistyczne stanowiska obróbcze. Precyzyjne formatowanie współpracuje z procesami realizowanymi przez czopiarki do drewna, piły formatowe oraz zautomatyzowane okleiniarki krawędzi. Brak tolerancji wymiarowej w początkowej fazie powoduje nawarstwianie się błędów, prowadząc do przestojów przy łączeniu elementów meblowych lub konstrukcyjnych.
Weryfikacja ustawień na bazie elementu testowego stanowi najskuteczniejszą metodę oddzielenia błędów przy montażu noży od postępujących usterek mechanicznych. Właściwe diagnozowanie źródła problemu chroni zakład stolarski przed generowaniem kosztownych odpadów. Rygorystyczne przestrzeganie rutyny czyszczenia wrzecion oraz smarowania układów posuwu znacząco wydłuża czas między koniecznymi regulacjami. Operator zyskuje dzięki temu przewidywalny efekt końcowy każdego dnia, utrzymując wydajność linii na niezmiennym poziomie bez potrzeby nieciągłego korygowania grubości na pulpitach sterowniczych.
Kategorie artykułów
Polecane artykuły

Jak dzielnica, wejście i ekspozycja zmieniają atrakcyjność lokalu usługowego w Białymstoku
Dwa podobne powierzchniowo obiekty mogą generować drastycznie różne wyniki finansowe, mimo zbieżnego metrażu. Przestrzeń o powierzchni 40 metrów kwadratowych na parterze przy głównej ulicy przyciąga spontanicznych nabywców dzięki dużej witrynie i wejściu prosto z chodnika. Identyczny metraż zlokaliz

Przekazanie niesprawnego samochodu do demontażu z mniejszej miejscowości — czynniki wpływające na logistykę i wycenę
Organizacja transportu trwale uszkodzonego pojazdu zalegającego na posesji poza granicami dużej aglomeracji stanowi wyzwanie logistyczne. Odległość od punktów kasacji oraz brak możliwości samodzielnego przemieszczenia niesprawnego samochodu komplikują proces legalnego pozbycia się wraku. Właściciele