Artykuł sponsorowany
Jak jakość wyciętych elementów wpływa na szczelność obudów ognioszczelnych w kopalni
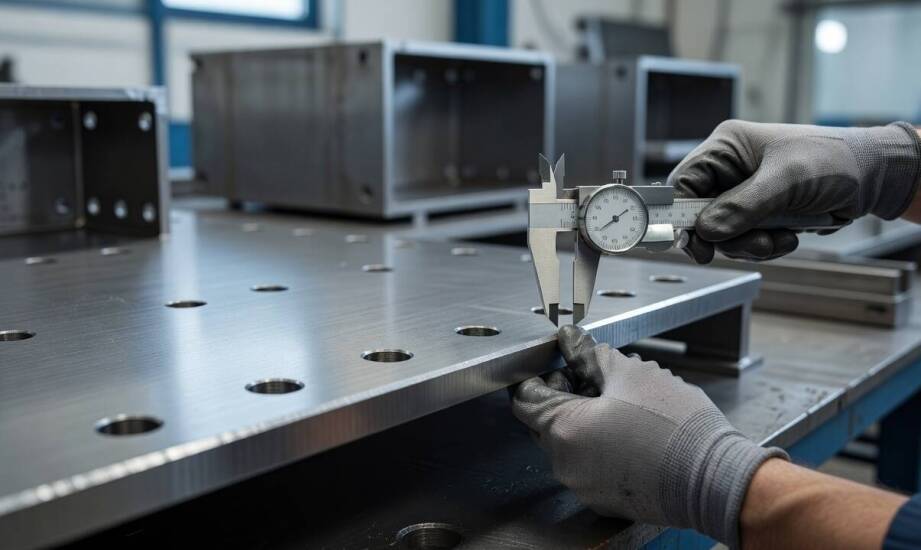
W kopalniach węgla kamiennego obudowy ognioszczelne pełnią funkcję krytycznej bariery, która chroni urządzenia elektryczne przed zapłonem metanu lub pyłu węglowego. Bezpieczeństwo całej instalacji zależy od detali ukrytych głęboko w mechanicznej konstrukcji maszyn górniczych. Precyzja, z jaką wycina się poszczególne elementy stalowe, bezpośrednio determinuje ostateczną szczelność złączy oraz poprawność późniejszego montażu ciężkich pokryw, uszczelek izolacyjnych i punktów mocowania. Nawet najmniejsze błędy popełnione na wczesnym etapie obróbki materiału mogą prowadzić do niebezpiecznego rozszczelnienia układu w ekstremalnych warunkach podziemnego wyrobiska.
Wpływ niedoskonałości obróbki na dopasowanie złączy
Zadziory i żużel, powstające na dolnej krawędzi blach podczas operacji cięcia, skutecznie utrudniają równomierne przyleganie płaszczyzn w gotowym urządzeniu. Kiedy metalowe powierzchnie złączy nie dolegają do siebie idealnie, pojawia się ryzyko powstawania mikroskopijnych szczelin. Przypalenia oraz przebarwienia wynikające z nadmiernego nagrzewania materiału potrafią trwale zmienić strukturę krawędzi, co z kolei znacznie komplikuje prawidłowe osadzenie elastycznych materiałów uszczelniających. Krzywizna i falistość ciętych krawędzi uniemożliwiają zachowanie pełnej równoległości łączonych płaszczyzn. Zjawisko to wpływa na wielkość prześwitu w złączu ognioszczelnym, obniżając jego odporność na nagłe skoki ciśnienia wywołane ewentualnym zwarciem wewnątrz obudowy.
Odchyłki położenia lub średnicy otworów sprawiają, że stalowe śruby i masywne sworznie nie centrują się w optymalny sposób. Zespół montażowy traci wtedy możliwość dociskania pokryw z jednakową siłą na całym obwodzie uszczelki. Zbyt duża odchyłka wymiarowa na długości złącza — w zależności od założeń konkretnej dokumentacji projektowej — potrafi uniemożliwić spełnienie rygorystycznych wymagań normy PN-EN 60079-1 w zakresie maksymalnego dopuszczalnego prześwitu. Elementy uszczelniające pracują wówczas bardzo nierównomiernie, a rutynowy test ciśnieniowy obnaża nieszczelność całego układu. Przesunięcie punktów mocowania zaledwie o ułamki milimetrów wymusza dodatkowe naprężenia w ciężkiej konstrukcji, doprowadzając do groźnych odkształceń pokryw na etapie ich siłowego dokręcania.
Kontrola parametrów cięcia a zachowanie gotowych elementów
Proces starannego gratowania okazuje się niezbędny za każdym razem, gdy na krawędziach pozostają ostre wypukłości wykraczające poza dopuszczalne tolerancje projektowe. Metalowe detale wykazujące widoczne odkształcenia termiczne zazwyczaj wymagają profesjonalnego prostowania lub całkowitej wymiany na długo przed próbą złożenia docelowej maszyny. Skrupulatna kontrola geometryczna z użyciem współrzędnościowej maszyny pomiarowej musi zawsze wyprzedzać montaż uszczelek oraz finalną próbę ciśnieniową. Ignorowanie tych weryfikacyjnych kroków w hali produkcyjnej kończy się później problemami podczas badań typu w niezależnych laboratoriach certyfikujących.
Odpowiednio zaplanowane usługi cięcia laserem metali pozwalają uzyskać surowe krawędzie o właściwej chropowatości, która sprzyja szczelnemu montażowi. Kluczem do sukcesu pozostaje tu precyzyjny dobór parametrów mocy wiązki, prędkości posuwu głowicy oraz odpowiedniego gazu osłonowego. Stal niskowęglowa charakteryzuje się bardzo dobrą przewodnością cieplną, co odczuwalnie ogranicza lokalne przegrzewanie blachy, ale wymusza uważne sterowanie środowiskiem obróbki. W przypadku innych metali metodyka ulega zmianie — cięcie aluminium często przeprowadza się w osłonie azotu, o ile wymagają tego konkretne parametry procesu, aby uniknąć powstawania twardej warstwy tlenków psującej płaszczyznę styku.
Samo fizyczne rozmieszczenie przepustów w stalowej płycie mocno warunkuje sztywność gotowego elementu. Umieszczenie dużych otworów zbyt blisko krawędzi zawsze potęguje ryzyko mechanicznej deformacji podczas transportu ciężkiego sprzętu szybem w dół kopalni. Przedsiębiorstwo Izol-Plast od wielu dekad produkuje certyfikowane ognioszczelne stacje transformatorowe IT3Sm oraz specjalistyczne przepusty kablowe WUKS dla branży wydobywczej. Zakład wykonuje również remonty kapitalne skrzyń baterii SBS-4, co z kolei wymaga ogromnego doświadczenia w odtwarzaniu fabrycznych rygorów geometrycznych. Wdrażanie powtarzalnych technik obróbki grubych profili gwarantuje stabilne zachowanie parametrów wszystkich złączy przeciwwybuchowych po powrocie sprzętu z serwisu.
W przypadku zaawansowanych obudów górniczych najważniejszą cechą pozostaje wieloletnia przewidywalność mechaniczna całego masywnego zespołu. Wykorzystanie nowoczesnych metod cięcia blach stanowi dopiero wstęp do zbudowania w pełni bezpiecznej maszyny pracującej na dole kopalni. Tylko ścisłe trzymanie się wyznaczonych tolerancji produkcyjnych i bezkompromisowa kontrola powierzchni styków dają gwarancję, że osłona przetrwa najcięższe warunki eksploatacyjne. Dbałość o detale na początkowym etapie obróbki metalu realnie minimalizuje ryzyko awarii i chroni ludzkie życie w strefach stale zagrożonych wybuchem gazów cieplarnianych.
Kategorie artykułów
Polecane artykuły
Jak dzielnica, wejście i ekspozycja zmieniają atrakcyjność lokalu usługowego w Białymstoku
Dwa podobne powierzchniowo obiekty mogą generować drastycznie różne wyniki finansowe, mimo zbieżnego metrażu. Przestrzeń o powierzchni 40 metrów kwadratowych na parterze przy głównej ulicy przyciąga spontanicznych nabywców dzięki dużej witrynie i wejściu prosto z chodnika. Identyczny metraż zlokaliz
Przekazanie niesprawnego samochodu do demontażu z mniejszej miejscowości — czynniki wpływające na logistykę i wycenę
Organizacja transportu trwale uszkodzonego pojazdu zalegającego na posesji poza granicami dużej aglomeracji stanowi wyzwanie logistyczne. Odległość od punktów kasacji oraz brak możliwości samodzielnego przemieszczenia niesprawnego samochodu komplikują proces legalnego pozbycia się wraku. Właściciele